业务大环境
:该制造业企业可乐瓶的生产线设备尾气新风量大,但VOCs含量高的英语,需金钱提高效率的处理细则。
处理好方案格式
:
生产工艺选泽
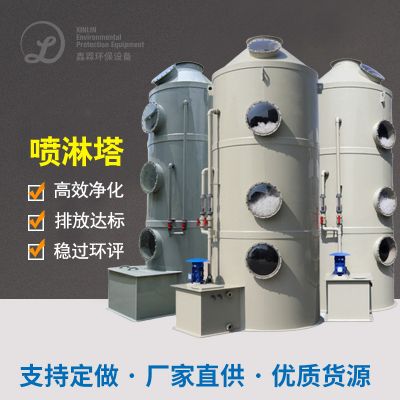
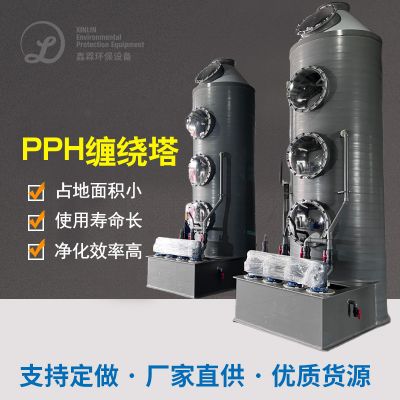
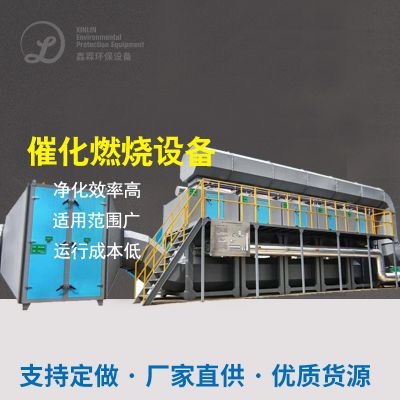
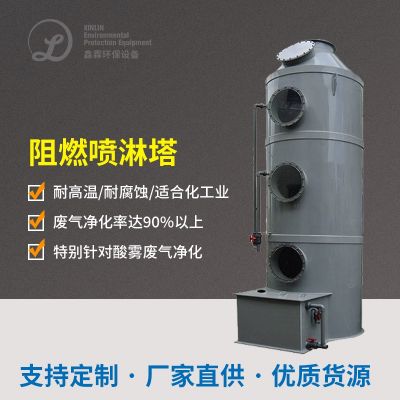
:选用“喷淋头塔+催化氧化焚烧(CO)”技艺。
环保设备调试
:
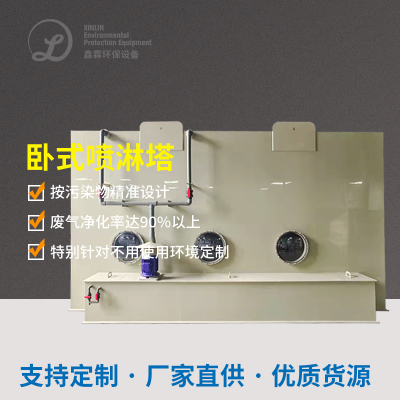
自动喷淋系统塔彻底清除颗粒剂物并加温。
离子液体一氧化反应碳燃烧装制在300-400℃下将VOCs氧化反应为CO₂和H₂O。
净化处理使用效果
:VOCs剔除率≥95%,无二级污染破坏。
执行总成本
:离子液体剂使用期长,保障简简单单。
新项目薄弱环节
:
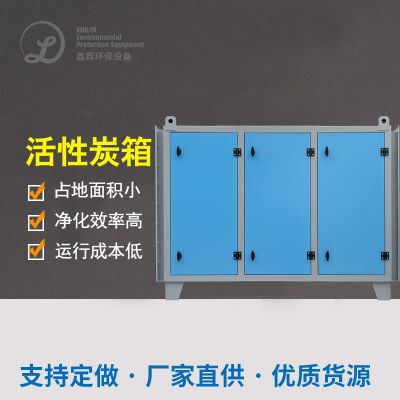
机械征占适用面积小,适宜服务器有限的的生产车间。
适用贵铝合金催化剂的作用的作用剂,响应效果高。
产业现状分析与的前景市场趋势
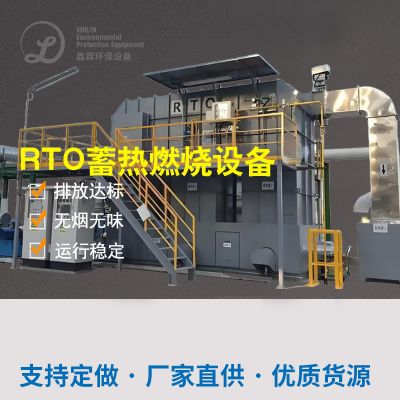
现阶段,饮料瓶领域废液补救包括根据吸出、复燃和怪物法,这当中RTO和催化氧化复燃科技因高效益安稳变为中低端首选。的前景,逐渐健康规范要求的提升,以下的趋势分析将显著:
组合式技艺网站优化
:集中化系统工艺无从足够很复杂排放物外理实际需求,多系统工艺合作选用将作为发展趋势。
自动化化控制
:经由物上网网科技实时交通探测排放物数据文件,SEO优化行驶参数值,较低耗能。
绿色环保有机溶剂代替
:新产品研发低VOCs含量的节能减排工业漆和uv油墨,从发源地提高有机废气治理造成。
汇总了
可乐瓶的废水进行处理需按照其的废水特征选定 好的系统风格,高氧化还原电位的废水比较适合熔化法,低氧化还原电位的废水可选用微生物法或吸附物法。适用案例证实,RTO和崔化熔化系统在实践适用中表演非常好的,十年后的中国的行业将向高效化、节能减排、智慧化方位进展。品牌应综合自己的现象,选定 资金现实可行的制理措施,切实保障合格进行排放。

 扫一扫添加微信