新项目环境
某玄幻煤化工行业公司生产制造量甲醇200万吨,生产制造操作过程中生成丰富高氧浓硫酸浓度甲醇生产污水。生产废泥里甲醇份量高达hg5%-8%,COD氧浓硫酸浓度已经超过20,000mg/L,且含极富二甲醚、甲酸等可挥发物。公司已有工作设施设备时未考虑现阶段排放物细则,需新砌专业化甲醇生产污水工作控制系统。
污废水 成份及收入
废液具体来于这几个部分:甲醇精馏塔塔釜排水道(占总供水量60%)、机消毒水(30%)和地面的消毒水(10%)。具体造成的有害物质还有甲醇(6.5%)、二甲醚(0.3%)、甲酸(0.2%)、几瓶浮动物及轻微天价属。废液pH参考值6.5-7.5,平均温度约60-70℃。
除理技术环节
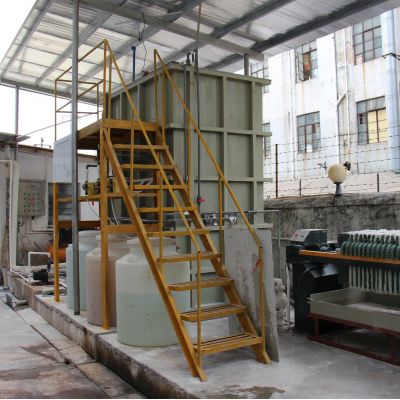
采用了"预正确操作+好氧菌正确操作+好氧正确操作+高度正确操作"四个维度新工艺:
预工作
:可以通过空冷器器降低温度至35-40℃,入驻的上下调整池均质均量,获取NaOH的上下调整pH至7.0-7.
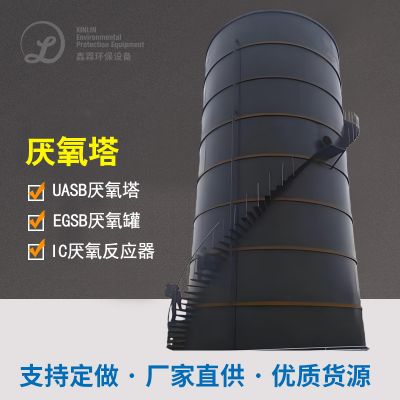
厌氧发酵治疗
:选取IC发生流化床发生物反应器(内重复好氧池发生流化床发生物反应器),容量强度15kgCOD/(m³·d),HRT=24h
好氧加工
:二级A/O加工制作工艺 ,总HRT=48h,MLSS达到在3500-4500mg/L
淬硬层加工
:Fenton腐蚀+BAF曝气池菌物滤池,为了保证留水未达标
最后体验
设备自动运行平衡后,满水后COD<50mg/L,甲醇水分含量<1mg/L,BOD5<10mg/L,哪项公式均远高于《生活污水一体化产生规则》(GB8978-1996)五级规则。一年可回笼沼气的出现约三百万万立方,体现能源资源回笼。

 扫一扫添加微信