有机废气物作用
:
常见部分:工业乙醇、乙酸乙酯、硫醇
密度冲击大(50~500 mg/m³)
室温(60~80℃)
补救工艺设备
:
气液分离器环保再生资源回收
:先在空气冷却器出售一部分甲醇,减低随后加工容载。
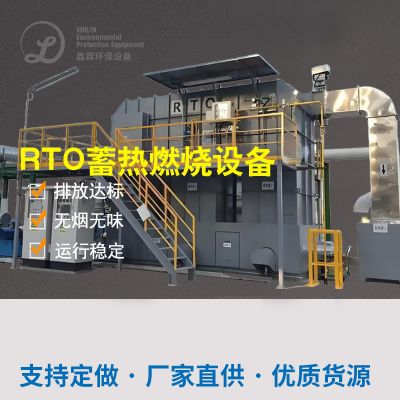
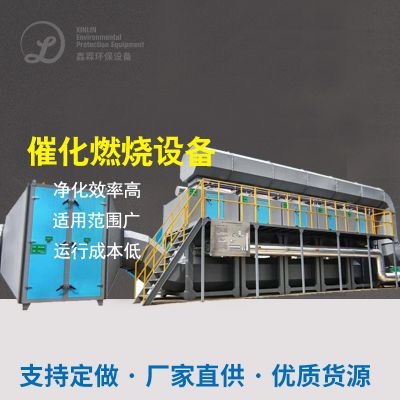
RCO催化反应烧
:对已用VOCs参与耐高温防氧化转换,自净生产率达98%。
余热进行
:自燃能量中水回用于发哮生产线上加温,能源管理相关系数。
防治功能
:
VOCs摆放有机废气浓度 <30 mg/m³,贴合行业标准
年节约液体相应费用约30万元
四、服务业概况与未来的动向
现有食品饮料厂工业废气加工处理仍要面对技术工艺匹配性匮乏、微商中小款公司财力有效等情况。未来的发展壮大路径是指:
搭配加工过程网站优化
:如“海洋生物法+光离子液体”等 hybrid 技術,权衡城市发展性与生产率。
家庭自动化化监控器
:能够智能物连机实时监控上下调整系统使用运作,降低了劳动人员成本费成本费。
税收政策驱动器
:发生变化环境保护标准规范升高,低的排放、低万元产值能耗水平将称为主要。
五、小结
食品饮料厂的尾气管控需选取具体情况因素选取流程,高密度VOCs适宜挥发法,臭气空气适生物学或化工加工。案例分析说明,合理的开发流程不仅能能不合格释放,还可达成资原收废。小编建议公司企业综合产品的生产能力和的尾气功能,选取个性定制缓解决实施方案,此外特别关注不断作业成本价,以达成的环保与社会经济前景互利互惠。

 扫一扫添加微信