某煤矿业排风井排放量可燃气体中二氧化氮溶液浓度仅0.8%-1.2%,精准流量达200m³/s,中国传统水平未能工作。
加工处理困难
:
丁烷浓硫酸浓度远低于引燃极限值,一直引燃不可行性。
废液水流量大,必须加工处理程序压缩减以避开影响力斜井自然通风。
来解决方式
:
运用
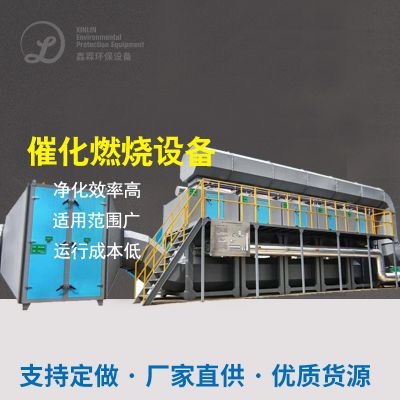
蜂窝式催化的反应氧化的反应的物反应器
:
催化反应剂为铂-钯装载型,起燃水温仅350℃。
软件模块化热交流器,将阳极氧化发热量收集用来加热进气,拉低万元产值能耗。
控制器化结构设计,压降<500Pa,应用狂风量状态。
运作数剧
:
二空气氧化氮我们要除率>90%,单套设计年节能降耗CO₂当量120万吨,开机运行万元产值能耗较传统与现代热空气氧化降低了40%。
的行业状况与未来是什么未来发展趋势
现如今高技术对照
枝术品类
支持盐浓度
优势之处
片面性
火把燃燒
>5%
解决完全
无能源二手回收
促使被氧化
0.5%-5%
恒温工作
崔化剂代价高
生物学滤床
<1%
开机运行成本费用低
占地赔偿的面积大
今后不断发展放向
相溶方法用途
:如"膜离心分离+离子液体硫化"结合工作变渗透压有机废气。
碳资金联合开发
:采用CCER等措施改善工程项目社会利用效率。
智力化追踪
:智能物登录技巧实时视频简化加工处理参数设置。
结语
二防氧化氮气体的废气治理 需基于溶度、精准流量及伴生组成的确定最宜工艺。高溶度二防氧化氮气体优先确定来考虑再生市场回收公司(生产发电、纯化),低溶度场地供确定用催化剂的作用防氧化或海洋生物法。伴随着"双碳"要求推行,二防氧化氮气体降碳工艺将向快速化、市场化方面发展壮大,改进措施企业公司搭配自个工程环境做出全性命期的成本数据分析,的确定最好克服策划方案。

 扫一扫添加微信