智能服装厂煤尘环境治理全辨析:来源于、成份与典型性成功案例
一、电子器件厂烟尘的性能指标与的危害
1. 煤尘设定与行业中反应
网络厂灰尘是网络元自动化零件创造、电线板工艺、材料材质吹塑等的过程中所产生的固态物颗粒状物,具备颗粒直径超细(多≤5μm)、部分僵化、致癌物质性强的显著特点。长久外露易造成尘肺病、巨资属中毒了、有机酸化学物质致癌物质等建康困难,另外灰尘积攒也许 加剧爆(如材料材质灰尘爆人体极限 45-60g/m³),是网络创造职业分析的主要的职业分析建康与优质概率源。
2. 尘土來源:全流程图产尘环节解答
电子设备厂尘土注意生产于五种加工教学环节:
- 手工焊接:锡铅合金焊条(含铅 37%)高温熔化产生氧化铅烟尘(粒径≤1μm 占比 80%),浓度可达 50-100mg/m³;
- 回流焊:助焊剂挥发产生VOCs 复合粉尘(含松香、树脂,毒性强)。
- 原料干燥:ABS、PVC 颗粒破碎产生树脂粉尘(粒径 10-50μm,含增塑剂);
- 模具开合:注塑机释放含油雾粉尘(切削液残留,易黏附设备)。
- 钻孔 / 切割:覆铜板(玻璃纤维 + 环氧树脂)加工产生玻璃纤维粉尘(游离 SiO₂≥10%,粒径≤5μm 占比 70%);
- 研磨抛光:PCB 板表面处理释放铜粉、镍粉(导电性强,易引发短路)。
- 静电喷涂:粉末涂料(环氧树脂、聚酯)产生有机粉尘(粒径 5-20μm,含固化剂);
- 油漆喷涂:溶剂型涂料挥发产生VOCs + 重金属复合粉尘(如铅、镉)。
- 点胶固化:硅胶、环氧树脂胶黏剂产生有机微粒(含甲醛、苯系物);
- 芯片切割:晶圆研磨释放硅粉(游离 SiO₂≥60%,粒径≤1μm 占比 90%)。
3. 重点组成成分:多污染问题物一体化风险
|
化学物质等级分类
|
基本特征物资
|
初中物理特征
|
健康保健与很安全概率
|
|
天价属粉尘浓度
|
铅、锡、镍、铬
|
颗粒直径≤1μm,导电性强
|
铅诱发神经末梢操作系统挫裂伤,镍发生脸过敏性皮肤过敏
|
|
有机煤尘
|
有机玻璃食物纤维、硅粉
|
磨砂玻璃化学纤维孔径≤3μm
|
夹丝玻璃玻纤导至肺玻纤化,硅粉产生矽肺病(卧底期 5-10 年)
|
|
设计粉层
|
丙稀酸硅橡胶胶、ABS 硅橡胶胶
|
光敏树脂颗粒状吸湿性强
|
改性环氧胶树脂胶产生造成 过敏症,ABS 粉层刺激到喘气道
|
|
组合污染问题物
|
助焊剂油雾、VOCs
|
油雾比表面积 0.1-10μm
|
助焊剂油雾含苯系物,VOCs 都具有致癌性性
|
|
可燃易爆烟尘
|
朔料粉尘浓度、镁粉
|
爆出最高值低
|
PVC粉层暴炸极限值 45-60g/m³,镁粉 20g/m³
|
4. 新政与规定引起源头治理
- 铅尘 PC-TWA≤0.05mg/m³,呼尘≤0.03mg/m³;
- 有机粉尘 PC-TWA≤3.0mg/m³,游离 SiO₂≥10% 的粉尘 PC-TWA≤1.0mg/m³。
- 颗粒物排放浓度≤120mg/m³,重点地区≤50mg/m³;
- 涉爆粉尘需满足《粉尘防爆安全规程》(GB15577-2018),设置泄爆、隔爆装置。
二、典型的源头治理实例:专业对口故汲取教训到平安合规管理
成功案例 1:上海汕头某电子技术厂电焊粉尘浓度综上污染治理(“四级脱水 + 智力监测数据” 生产工艺)
▍企业客户背景图案
- 项目规模:年产手机主板 1000 万片,焊接车间配备 50 台回流焊设备,粉尘浓度 80mg/m³(铅尘占比 30%),员工铅中毒检出率 12%,曾因粉尘堆积引发局部火灾。
- 铅尘粒径≤1μm 占比 80%,传统布袋除尘效率不足;
- 助焊剂油雾黏附滤材,清灰周期短(每周 3 次)。
▍治疗工序
- 源头捕集:
- 回流焊设备配套全封闭负压罩(罩口风速≥2.5m/s),管道风速 20m/s(防止铅尘沉降),捕集效率≥95%。
- 预处理系统:
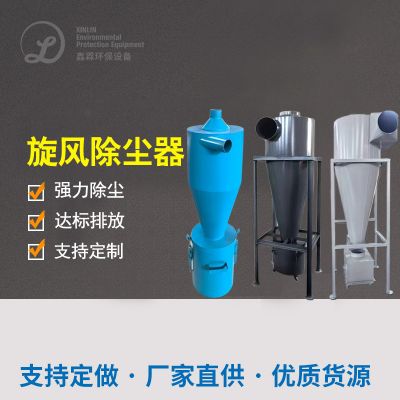
- 旋风分离器:去除 10μm 以上粗颗粒(效率≥70%),减少后续滤材负荷;
- 冷凝除湿:采用冷冻除湿机(露点降至 20℃),分离助焊剂油雾(回收率 90%)。
- 核心处理:
- 滤材选择:PTFE 覆膜针刺毡(表面电阻≤10⁹Ω),过滤精度≤0.1μm;
- 安全设计:箱体设泄爆片(爆破压力 0.1MPa),配套火花探测器(响应时间≤0.1s);
- 清灰方式:离线脉冲反吹(氮气吹扫),周期 5 分钟。
- 末端深度处理:
- 活性炭吸附塔:吸附残留 VOCs(苯系物去除率≥95%);
- 等离子体净化器:分解剩余助焊剂异味(处理效率≥90%)。
- 智能监测:
- 车间安装激光粉尘检测仪(实时显示铅尘浓度),数据接入 MES 系统;
- 排放口安装 CEMS 在线监测,同步上传环保平台。
▍作用与效率
- 车间铅尘浓度降至 0.03mg/m³(优于 GBZ2.1-2019 标准),员工体检异常率降至 2%;
- 排放口颗粒物浓度 12mg/m³,铅未检出(检测限 0.01mg/m³)。
- 运行 2 年无火灾事故,粉尘堆积量减少 90%;
- 滤材更换频率从每周 3 次降至每月 1 次(PTFE 覆膜抗黏连效果显著)。
- 总投资 800 万元,年节约电费 50 万元(变频风机节能 30%);
- 获广东省清洁生产补贴 200 万元,铅尘回收创造收益 40 万元 / 年(纯度≥99.9%)。
真实案例 2:江西合肥某电子无线厂注塑新工艺煤尘隔爆冶理(“真空捕集器 + 湿法收回” 新工艺)
▍消费者背景图
- 项目规模:年产塑料外壳 500 万套,注塑车间配备 20 台注塑机,粉尘浓度 150mg/m³(ABS 树脂占比 90%),曾因粉尘云引发闪爆(无人员伤亡)。
- ABS 粉尘粒径 10-50μm,易形成悬浮云(爆炸下限 45g/m³);
▍整理工学院艺
- 源头防爆捕集:
- 注塑机配备密闭负压罩(罩口风速≥3m/s),管道风速 25m/s(超过 ABS 沉降速度 20m/s),捕集效率≥98%。
- 预处理系统:
- 旋风分离器:去除 50μm 以上颗粒(效率≥85%),分离出的粗粉回用于造粒(回收率 95%)。
- 核心处理:
- 循环水系统:pH 值控制在 7-9(防止增塑剂水解),添加絮凝剂(PAM)促进粉尘团聚;
- 文丘里洗涤器:喉管风速 60m/s,洗涤效率≥99%,出口浓度≤10mg/m³。
- 废水处理:
- 沉淀池:污泥含水率降至 60%,压滤后制成再生塑料颗粒(纯度≥90%);
- 活性炭吸附:去除废水中残留增塑剂(邻苯二甲酸酯去除率≥95%)。
- 安全强化:
- 车间安装粉尘浓度预警系统(阈值 20g/m³),超限自动停机;
- 设备接地电阻≤4Ω,电气设备防爆等级 Ex d IIB T4 Gb。
▍作用与受益
- 车间粉尘浓度降至 0.8mg/m³(ABS 粉尘 PC-TWA≤3.0mg/m³),排放口浓度 8mg/m³;
- 运行 3 年无爆燃事故,粉尘云浓度始终低于爆炸下限。
- 废粉再生塑料颗粒年处理量 200 吨,节约原料成本 120 万元 / 年;
- 总投资 500 万元,年运行成本 30 万元(电费 + 药剂费);
- 获浙江省防爆专项补贴 150 万元,废粉回收收益覆盖 50% 投资成本。
成功案例 3:宁波昆山某印刷电路板板厂磨砂玻纤素粉尘爆炸环境治理(“湿式激光切 + 深度.过滤清洁” 工艺设备)
▍企业客户底色
- 项目规模:年产 PCB 板 300 万㎡,钻孔车间配备 30 台数控钻床,粉尘浓度 300mg/m³(玻璃纤维占比 70%),员工矽肺病检出率 15%。
- 玻璃纤维粒径≤5μm 占比 85%,传统除尘效率不足;
▍工作的工艺
- 源头降尘:
- 数控钻床配备湿式切割系统(水压 0.5MPa),切割液(含防锈剂)循环使用,粉尘浓度降低 70%。
- 预处理系统:
- 气水分离器:分离切割液中的玻璃纤维(含水率≤5%),回收切削液(回用率 95%)。
- 核心处理:
- 滤材选择:芳纶针刺毡(耐酸碱)+PTFE 覆膜,过滤精度≤0.5μm;
- 清灰方式:离线脉冲反吹(压力 0.6MPa),周期 10 分钟。
- 末端处理:
- HEPA 过滤箱:进一步去除超细玻璃纤维(效率≥99.97%@0.3μm);
- 活性炭吸附塔:吸附残留树脂异味(苯乙烯去除率≥90%)。
- 职业健康强化:
- 车间设负压隔离间(换气次数 25 次 /h),员工配备电动送风呼吸器(过滤效率≥99.9%);
▍视觉效果与效率
- 车间呼尘浓度 0.6mg/m³(优于 GBZ2.1-2019 标准 0.7mg/m³),员工体检异常率降至 3%;
- 排放口颗粒物浓度 15mg/m³,玻璃纤维未检出(检测限 0.1mg/m³)。
- 玻璃纤维污泥(纯度≥95%)回用于建筑材料,年收益 50 万元;
- 总投资 600 万元,年运行成本 40 万元(电费 + 滤材更换);
- 获江苏省职业病危害治理补贴 180 万元,废粉回收收益覆盖 30% 投资成本。
三、系统调试与治理环境策略
1. 体系化能力做对比
|
工艺流程
|
可用动画场景
|
筛选高精度
|
隔爆 / 防腐材料方案思路
|
投资加盟制造费(W / 十万片生产能力)
|
|
隔爆布袋除灰
|
废金属粉尘浓度(铅、锡等)
|
≤0.1μm
|
防如何消除静电过滤材料 + 泄爆装备
|
80-150
|
|
湿法收尘
|
塑料管煤尘、油份雾煤尘
|
≤5μm
|
防腐蚀金属材质 + 生产废水办理
|
70-130
|
|
消除静电净化
|
持续高温有害气体(>100℃)
|
1-5μm
|
隔热子蒸汽加热 + 防结霜
|
100-180
|
|
HEPA 进行过滤
|
超细粉层(的玻璃食物纤维等)
|
≤0.3μm
|
高效化空气的过滤程序 + 抑菌表层
|
50-100
|
2. 重要的污染治理步骤
▎防爆型安会(不锈钢 / 塑料件烟尘必选)
- 采用防静电滤材(表面电阻≤10⁹Ω),管道接地电阻≤4Ω,设置火花探测 - 熄灭系统(响应时间<0.2s)。
- 除尘器与设备间距≥15m,箱体泄爆口朝安全方向(避开人员密集区)。
▎防黏连闭塞(动植物油雾 / 光敏树脂有害气体)
- 滤材选择膨体聚四氟乙烯(ePTFE)覆膜或纳米改性涂层,进气前设置气水分离器(湿度控制≤60%)。
- 清灰系统压力≥0.6MPa,采用 “离线 + 脉冲 + 震打” 组合清灰,避免二次黏连。
▎营养健康优先选择(破璃植物纤维 / 天价属有害气体)
- 高危工序设置负压隔离间(压差≥5Pa),配备高效空气过滤系统(HEPA,过滤效率≥99.97%@0.3μm)。
- 员工防护升级为电动送风呼吸器(风量≥150L/min),定期职业健康体检(周期≤6 个月)。
3. 的成本控住与合规性提倡
- 金属粉尘(铅、锡)压块回炉(回收率≥90%),塑料粉尘制成再生颗粒(热值≥4000kcal/kg)。
- 玻璃纤维粉尘用于混凝土骨料,降低外购成本 150 元 / 吨。
- 金属加工企业申请《工贸行业粉尘防爆专项整治》补贴(最高补贴设备投资的 40%);
- 涉硅企业申报职业病危害治理资金(针对矽肺病防控,补贴比例 30%-50%)。
四、汇总了
电器厂厂有害气体生态环境治理需对 ** 材料做性能指标(合金材料 / 非合金材料)、风险点品级(防爆型 / 健康的)、负荷率生活条件(疏散 / 一起)** 拟订对比化细则:
- 焊接粉尘:优先 “三级过滤 + 智能监测”,重点防控铅尘与 VOCs;
- 塑料粉尘:聚焦 “负压捕集 + 湿法回收”,兼顾防爆与资源化;
- 玻璃纤维粉尘:以 “湿式切割 + HEPA 过滤” 为核心,强化健康防护。
类型装修案例验证,经由根源上收集、内在处理、安会强化木纹地板的控制系统化的防治,可建立烟尘密度 “90%+” 清掉率,导入削减新职业键康问题与环境合规经营资金。以后,随着时间的推移工业园手动化水平优化,光电厂烟尘防治将向 ** 无人机化收集(机子人手动除尘)、自动化化技术支持(烟尘密度 AI 预警信息)、零排出(废粉全循环)** 方面转型,保驾护航光电制作业业绿色的安会提高。

 扫一扫添加微信