案例一:某建筑陶瓷厂原料车间粉尘治理项目
项目背景
某搭建瓷质产出量企业产销量量达2000万m2米,重点产出量磨光砖、防古砖等。配料工作线上在粉料制法(球磨、筛析、打料)期间中出现许多含硅焊接烟尘(SiO₂含水量≥85%),工作线上内浮动粒子物浓度值高达到20-30mg/m³,远超《瓷质化学工业危害物排放口的标准》(GB 25464-2010)规定值(≤10mg/m³)。劳务工暂时暴漏造成 矽肺病安全风险偏高,且焊接烟尘累积影向工作设备导热与产出量速度。
废气成分来源
- 主要成分:石英砂、长石、高岭土等原料破碎产生的无机粉尘(SiO₂、Al₂O₃、Fe₂O₃);
- 次要成分:釉料制备中产生的微量挥发性有机物(VOCs,如乙酸乙酯)、高温烧结烟气携带的焦油颗粒。
处理工艺流程
- 源头抑尘:
- 原料仓加装封闭式卸料装置,配备雾化喷淋降尘;
- 球磨机进出口增设密闭收尘罩,减少无组织排放。
- 一级除尘:
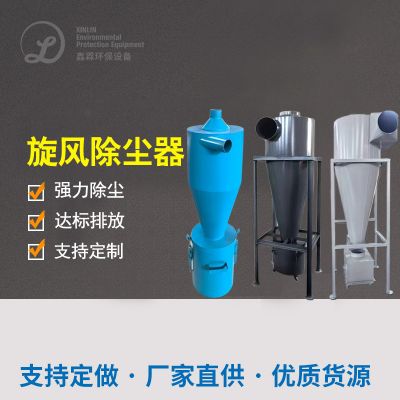
- 脉冲布袋除尘器(PPS滤袋):过滤粒径>10μm的粗颗粒,效率≥95%;
- 二级除尘:
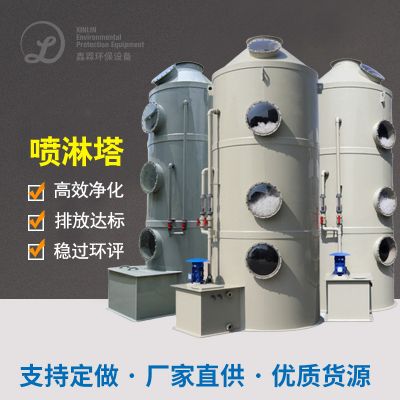
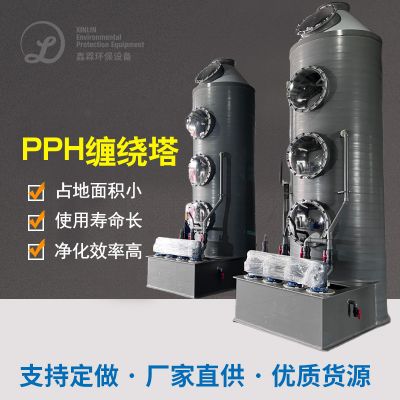
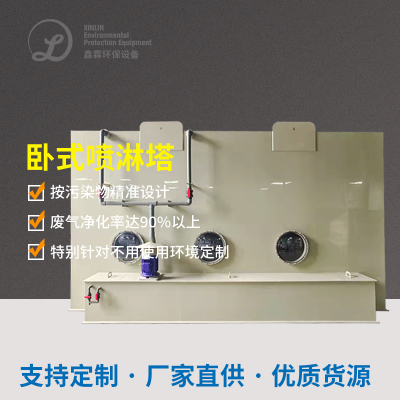
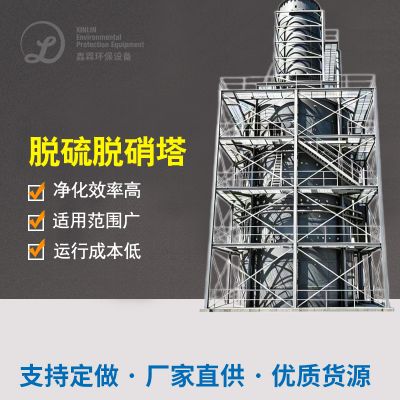
- 湿式洗涤塔(NaOH溶液):中和酸性气体(如SO₂),沉降细颗粒至1μm以下;
- 深度净化:
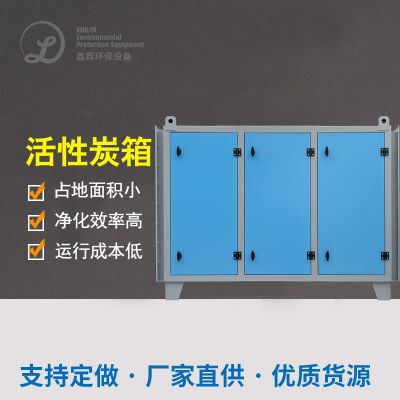
- 活性炭吸附塔:吸附残留VOCs,确保非甲烷总烃≤20mg/m³。
最终效果
- 车间粉尘浓度降至2.5mg/m³,职业健康风险显著降低;
- 废气排放达到GB 25464-2010标准,年减少粉尘排放约800吨;
- 系统运行能耗降低30%,投资回收期12个月。
案例二:某日用陶瓷厂釉烧废气综合治理项目
项目背景
某时用陶瓷制品厂家釉烧炉窑(隧道施工窑)在高温作业锻烧的过程 中产生含釉料粉尘氧浓度(巨资属超支、镉等巨资属脱色物)、呈酸性汽体(SO₂、NOx)及烟渣油雾的搭配的废气。原收尘体统仅采取漩风收尘,形成减排超支(PM10氧浓度>15mg/m³),且烟渣油黏附管路产生堵死,设配错误码加剧。
废气成分来源
- 核心污染物:釉料雾化喷涂产生的超细颗粒(PM2.5,含PbO、CdO)、窑炉裂解产生的焦油雾;
- 伴生污染物:燃烧天然气产生的NOx(≤150mg/m³)、SO₂(≤50mg/m³)。
处理工艺流程
- 急冷降温:
- 雾化喷淋塔将烟气温度从300℃降至60℃,防止焦油聚合堵塞;
- 干法脱酸:
- 移动床活性炭吸附塔同步去除SO₂、HCl及重金属;
- 高效除尘:
- 脉冲袋式除尘器+陶瓷滤筒:双层过滤,拦截0.1μm以上颗粒(综合效率99.5%);
- 深度净化:
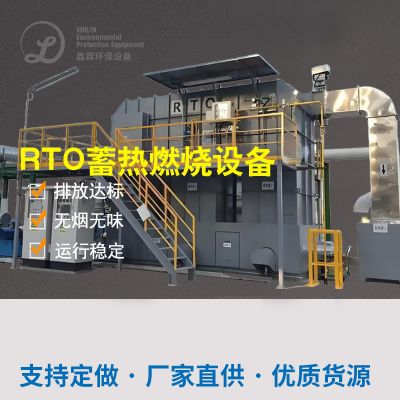
- RTO蓄热燃烧炉(850℃):彻底分解VOCs,协同去除NOx。
最终效果
- 颗粒物排放浓度≤5mg/m³,重金属铅、镉去除率>99%;
- VOCs排放浓度<10mg/m³,NOx减排80%,彻底消除黑烟;
- 年节约焦油清理成本50万元,获评国家级绿色工厂示范项目。
技术选型要点
- 粉尘性质适配:
- 高SiO₂粉尘需选用防静电滤袋(如PPS+PTFE覆膜);
- 含重金属废气优先采用活性炭吸附+RTO协同处理。
- 多污染物协同控制:
- 酸性气体(SO₂/HCl)与VOCs需分阶段处理(干法脱酸+活性炭吸附);
- 高温烟气需先降温再除尘,避免滤材烧毁。
- 智能化运维:
- 配备压差监测、脉冲反吹自动控制及在线监测系统,实时优化运行参数。
借助上文真实案例可看得出,瓷质厂煤尘防治需运用工艺设计共同点私人定制整体式式策划方案,兼备有效率、资金与环保节能合规管理性。

 扫一扫添加微信