产品环境
该酒厂坐落在云南省省六盘水市,产销量酱香型啤酒2万吨左右,日常诞生高氧浓度有机肥料废液约800吨。考虑到偏远地区的环保规范严格执行,原先的办理体系始终无法 实现水质标准标准,需刚刚建立五套优质废液办理控制系统。
废渣营养成分及来历
废污水主耍来自于二个步骤:
白酒酿造废液:含高密度含淀粉、血清质、糖原等巧妙物,COD达到15,000-20,000mg/L
水蒸气蒸馏锅壁水:包含有大量的碎渣和酒农药残留,BOD/COD测值低
洁净化工废水:包涵装置清洗道路水和安装地点净化水,含少量出干洗剂
治疗技艺具体流程
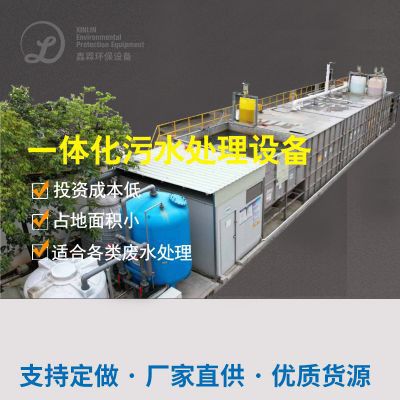
选择"预加工+活性污泥+好氧+淬硬层加工"整合工艺设备:
格栅价格自动调节池
:快速清理大小粒自动隐藏物,匀衡水环境需水量
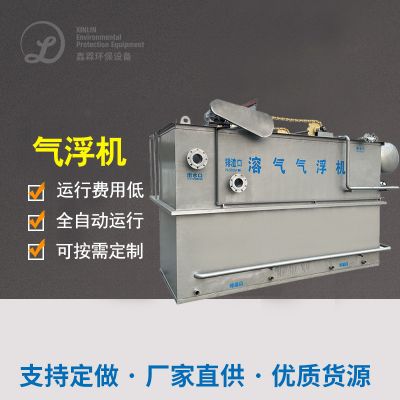
气浮设备
:添加混凝土剂去掉电解质溶液杂质和有些COD
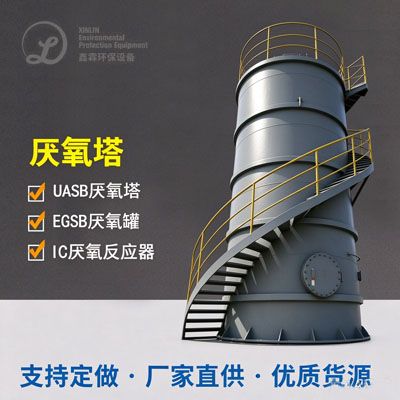
UASB好氧池反应迟钝器
:在35℃因素下将分子结构无机物被分解转换成为丁烷和二防氧化碳
A/O好氧操作系统
:在活性污泥反活性污泥使用我们要除挥发酚和余下COD
MBR膜生物工程发应器
:进一大步虚报冒领悬浮物物,出水出水COD降落到50mg/L以内
结果成果
好项目开机运行后,出液水环境安全满足《堆肥甲醛溶液和高度白酒化学工业水环境挥发性有机物的排放标淮》(GB27631-2011)表2标淮:
COD ≤ 60mg/L
BOD5 ≤ 20mg/L
NH3-N ≤ 10mg/L
SS ≤ 30mg/L
产生利用系统性日常 可产产生约1200m³,使用燃气锅炉生物质,年减少标煤约300吨。

 扫一扫添加微信