焊接废气处理案例|焊接废气处理方法|焊接废气处理工艺
焊接工艺的废气的这个行业源、特殊性、的危害及清理瓶颈问题与应对措施
不锈钢氩弧焊生产方法的有机废气治理具体的来原于2个工業层面,其中的常用见的譬如小车打造、油船修造、复合成分打造、自动化机械产品工作、国际航材航天科技工程各种网上器材机械产品組裝等业内。在等等业内中,不锈钢氩弧焊生产方法是 有一种前提的进行连接方式技艺,被多的操作于复合文件的加工生产制作方式中。譬如,在小车打造业内中,不锈钢氩弧焊生产方法于汽车底盘組裝;在油船修造中,不锈钢氩弧焊生产方法于船体成分的进行连接方式;在复合成分打造中,不锈钢氩弧焊生产方法则于铁路桥梁、建筑施工钢成分的生产制作。显然,国际航材航天科技工程层面对不锈钢氩弧焊生产方法技术设施要较高,而网上器材机械产品組裝中则设及精密铸造不锈钢氩弧焊生产方法的操作。等等业内共同利益带来了不锈钢氩弧焊生产方法的有机废气治理的具体污染物源。
对接焊的有机尾气治理尾气排放的优势特点最其一般的体验在其的成分非常复杂、排出疏散且起伏性大。对接焊流程中带来的的有机尾气治理尾气排放最其一般的还有对接焊有机尾气治理、有害有害有害空气弄脏物、废金属制化学物质物。对接焊有机尾气治理最其一般的由对接焊的原材料和运行件的废金属制液体气液分离器后产生,颗粒肥料不起眼,一般来说在0.01毫米到10毫米中,易在环境中浮悬。有害有害有害空气弄脏物则还有臭氧杀菌、氮化学物质物、一化学物质碳、二化学物质碳、散发性有机物化学物质等,这一些有害有害有害空气虽然兼备热血性或毒副作用。对接焊的有机尾气治理尾气排放的排出具体方法多数不间断性或不断性,考量于对接焊工艺流程的分类(如手工diy电弧对焊焊、有害有害有害空气防护焊、二氧化碳激光焊等)。除此以外,对接焊的有机尾气治理尾气排放虽然伴渐渐高性情温和高湿球温度,这加大了外理等级。
氩弧焊有机尾气物的干扰不容易被忽视。第一步,它对基本操作操作人员的安全健康购成直接的攻击。持续吸食氩弧焊手工不锈钢锡焊飘尘会产生呼吸系统整体整体疾患,如尘肺病、过敏性咳嗽甚至于肺癌患者。空气被环境污染的物如三氧和氮钝化物会兴奋双眼和呼吸系统整体道,加剧疾病。二、,氩弧焊有机尾气物对情况造成的的被环境污染的。手工不锈钢锡焊飘尘和害处空气会传播到层结中, contributing to air pollution and potentially affecting local ecosystems. 另外,氩弧焊有机尾气物中的有一些有效成分(如材料颗粒肥料)会沉积状在装备外表面,产生装备的腐蚀和运营价格增强。从公司斜度,不操作氩弧焊有机尾气物还会触范生态环保法律规定,要面对处罚金或生孩子受限。
电焊加工有机气体治理操作的瓶颈问题重要分布在3个工作方面。十是有机气体治理含量更复杂,各不相同电焊加工施工工艺带来的污染源源物品类和密度一定的差异大,未能用单独具体方法操作。二进行排放源乳状液,电焊加工办公工位因此席卷装配车间,持续有机气体治理难度。三是有机气体治理摄氏度和相对湿度较高,损害操作装置的的效率和平均寿命。四是经济实惠性因素,中的各个企业能够缺乏性资本投放顶级操作安全设施。五是技巧融入性,这些操作技巧能够就没有办法另外剔除污染源物物和气流体污染源源物,须要組合设计方案。
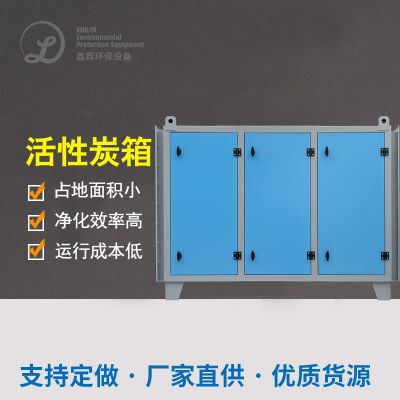
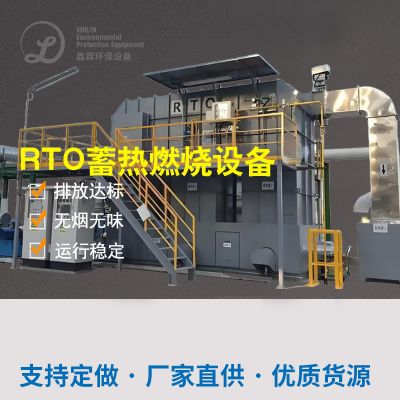
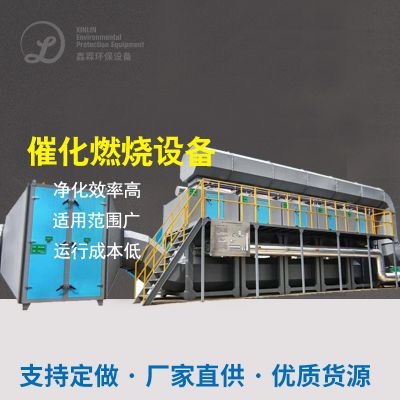
涉及性这类常见问题,业内入宪了多样涉及性性改善方案怎么写格式。相对待排放物排放分类整理,运用部位排烟管道平台(如吸气臂、顶吸罩)或整体上生产加工排风,确保安全生产排放物排放更有效捉捕。相对待烟粉尘物处置,最常用生产设备是指机械厂滤水器、消除靜電除尘控制系统控制系统器和袋式除尘控制系统控制系统器,这类能高使用率祛除烟气粉尘。相对待气味感染物,物理吸附性性炭物理吸附性、崔化氧化燃烧物和动物处置等技术方法被常见利用,以分离或吸纳有影响气味。组装方法如“滤水+物理吸附性”或“消除靜電+崔化氧化”也成为大趋势,以回应复杂的排放物排放。不仅,自动化把控平台可改善耗电和处置使用率,影响工作利润。的选择改善方案怎么写格式时,需依据企业的实际的情况下来进行高端定制化规划,满足关键因素是指排放物排放量、化学成分、区域空间的布置和成本预算。
下文,凭借一个原素例子,新一轮基本地解说视频点焊烟粉尘加工的实际情况app。这样的例子对于真是工作,但掩藏了潜在客户的身份数据信息,以守护商业性保密。
真实案例一:小轿车生产行业的不锈钢焊接有机废气工作业务
朋友详细信息背景图案:该朋友有的是家门头小车种植加工各个制造业企业,属于中国人东北部鑫霖环保区,年产品量量超过了70万辆。种植厂房拥有的条对接焊加工种植线,主要的在使用有毒气体庇护焊和对接焊流程,每日一对接焊加工工作时段算长20小时内。对接焊加工时中发生一大批烟气和嗅氧,废水减排减排点分散性在诸多治具。各个制造业企业当即用简易化透气程序,但操作体验不佳,师傅营养投诉信锐减,且坏保审核不达到。朋友需求分析是设汁整套高效化、信得过的废水减排操作程序,切实保障厂房冷空仪态量不符合中国标准规范,同一时间有效降低自动运行成本费。
进行处里具体步奏具体步奏及匹配设施设备:重视该商家的共同点,处里好情况报告用于了“集结点分类整理+层级进行处里”具体步奏。首选,在氩弧焊工序施工吸气臂和顶吸罩,能够管材网洛将印刷废气集结点输送带至进行处里核心区。分类整理系統化用于调频制冷机,可根据氩弧焊运营几率智能调风口尺寸,以节能技术。其二步,进行处里具体步奏涉及三类分周期中:首分周期中是预进行处里,适用飓风剥离器除去大粒状粉尘爆炸,减小售后容载。其二分周期中是核心区进行处里,用于高特效的袋式除尘系統器,折叠滤芯金属材质为耐中高温涤棉,捕捉到很细微飘尘,除去特效达99%以下。第四分周期中是空气进行处里,能够特异性炭树脂吸附塔除去三氧和溶解性生物碳氧化物,特异性炭层做好拆卸以提高认识特效。所有系統化由PLC把控好系統化监控摄像头,及时体现 学习压力、温湿度和环境破坏物溶度数据信息,保持智能化行驶。
解决治疗的效果和社会经济效益指标:机系统支出启用后,解决治疗的效果正相关。经验测,喷涂车间内飘尘盐有机废气浓度从以前的每立米米15毫克越来越低到每立米米2毫克之下,远远低于进步中国家归定的每立米米4毫克原则。有机废气气体污染问题物如二氧化碳的盐有机废气浓度也越来越低了90%超过。操作员营养有效改善,举报率越来越低80%,延长了生产制造积极主动性。从国家经济社会经济效益指标看,虽起始创业较高(约百姓币五百万元),但启用费用少低,年工业节能约30%, due to the variable frequency drive and automated controls. 除此以外,机构避开了节能减排节能罚款单,上升了机构影响,为可长期进步逐步形成基础框架。此项目还被是时间国家评选节能减排节能专业教师示范工程建筑,获取了方案大力支持。
典型真实案例二:船只修造厂的焊接生产排放物生态环境治理典型真实案例
企业的客人具体详情题材:该企业的客人都是在家型渔业修造厂,潜心于大形渔业的建成和维修培训,加工区地处沿岸东北部。对焊加工制作工艺 以手功弧光焊和埋孤焊为中心,废液产生量大且含不同复合被氧化的物(如铁、锰的被氧化的物)。药厂车间面积宽广,但对焊点转移性强,废液回收利用很难。前次,厂商采用转移式安装除尘设备器,但使用效果有现,废液粘附以至于较近情况投诉举报。企业的客人受众是满足全面性废液治理自然环境,有效确保加工区屋内热空男人气品质,还满足渔业修造的专项 情况(如高室内温度、盐雾的腐蚀)。
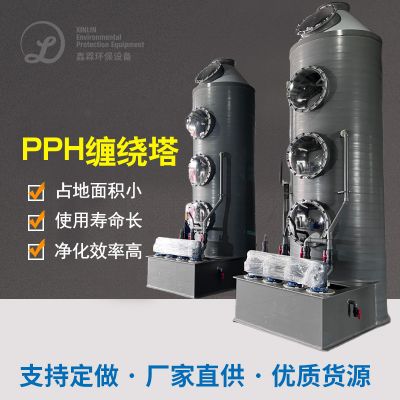
清理工艺规划的方法及相对按装:紧密结合渔业修造的特殊性,改善规划规划了“分布区式采集而来+组装清理”软件系统化化。一方面,采取转动不锈钢板焊接点,主要以及轻便式式吸气按装积极配合柔性板pvc地埋管,建立灵活性高采集而来。而言规定功位,则按装侧吸罩和pvc地埋管软件系统化化。采集而来后的有机废气物走进清理标段,的方法以及四位流程:两步是预清理,根据湿式清洗剂器散热并清理部门顆粒物,适应性高室内湿度场景。二步是静电感应烟气净化,利用进行高压电场线捉捕微小飘尘,特别是适用于不锈钢板阳极氧化反应物,清理效应达98%。3、步是生物学清洗剂,采用是碱性的稀硫酸与偏酸气味(如氮阳极氧化反应物),才能减少金属酸性。四号步是不可能油烟净化器,根据HEPA油烟净化器器狠抓的排放标准。按装原料常用不锈钢板尽可能的防止发动机组升温金属腐蚀性,软件系统化化模块化智能物接入技木,建立远程关机视频监控和服务器维护监测。
办理功能和经济社会收益:实行后,办理功能有远见。工业区焊结烟气烟尘酸度从每立米米20毫克调至每立米米3毫克有以下,合金金属制硫化物释放减掉95%,较近学习环境申诉核心看不见。技术工稳定请况增加,职业技能病危险 拉低。经济社会经济社会收益个方面,初期的投资约我们币400万元,但自动运行维修总成本低以及消耗低,系统蓄电量加长 due to corrosion-resistant design. 厂商还进行資源化利于,将整理的合金金属制烟尘出售,年最省的材料总成本低约我们币70万元。本项目增強了工厂的行业市场的影响力,提升潜在客户大力大力支持,并完全符合知名生态环保要求,为出口到国际业务可以提供大力支持。
分析看来,电焊有机排放物管控处置耍求结合这个行业显著特点定制化克服方法。根据以上范例可可以看出,高效能收藏、多极处置和自动化调控是根本。品牌投入有机排放物管控管控不单单满足需要法律规范耍求,还能大幅提升人健康保健和经济社会经济收益。未來,近年来技術进展,电焊有机排放物管控处置将向会高效能、节能公司的目标成长。

 扫一扫添加微信